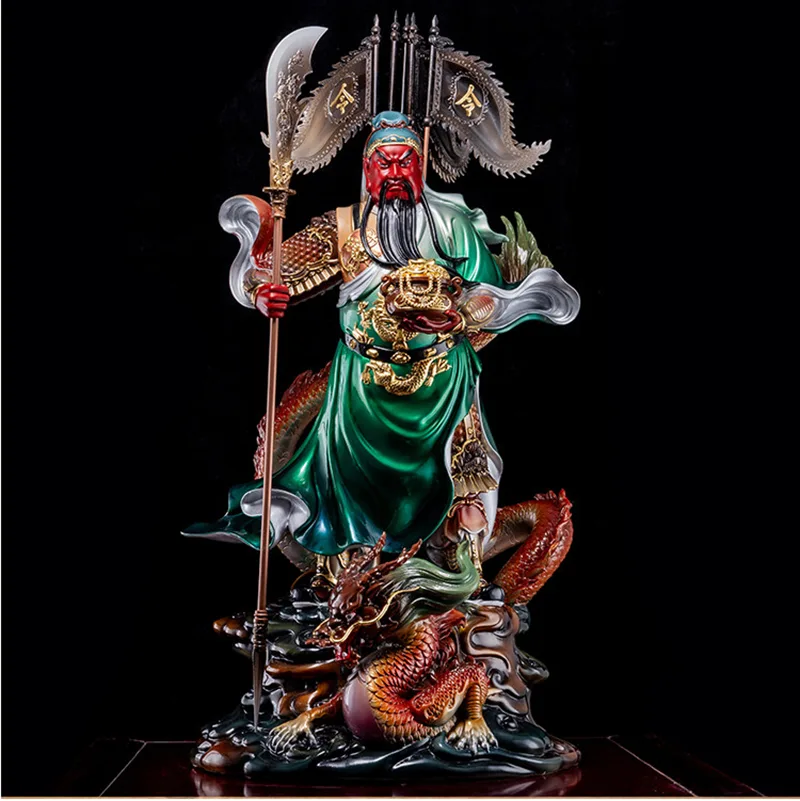
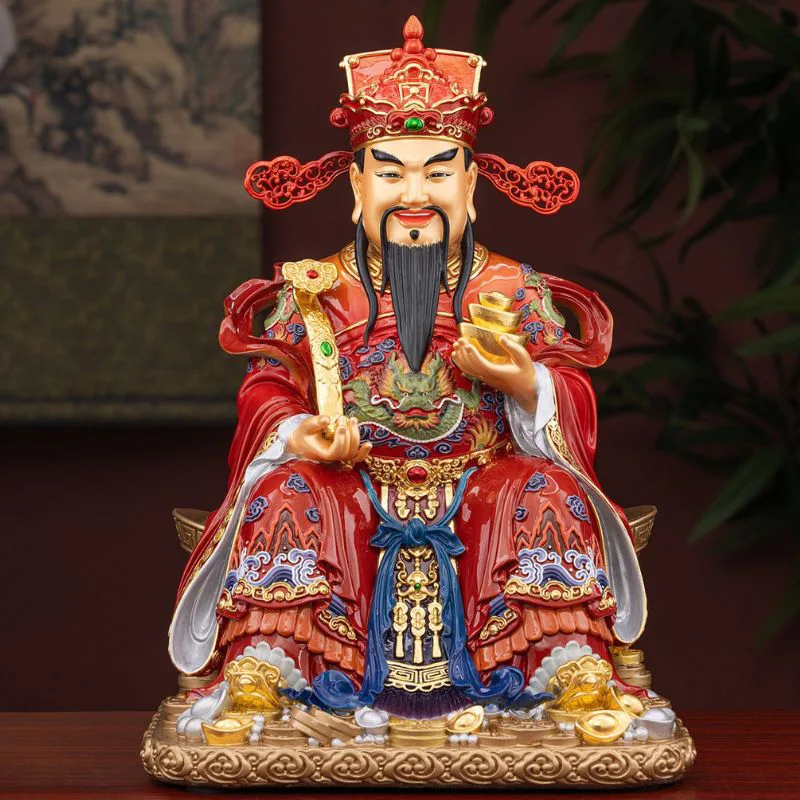
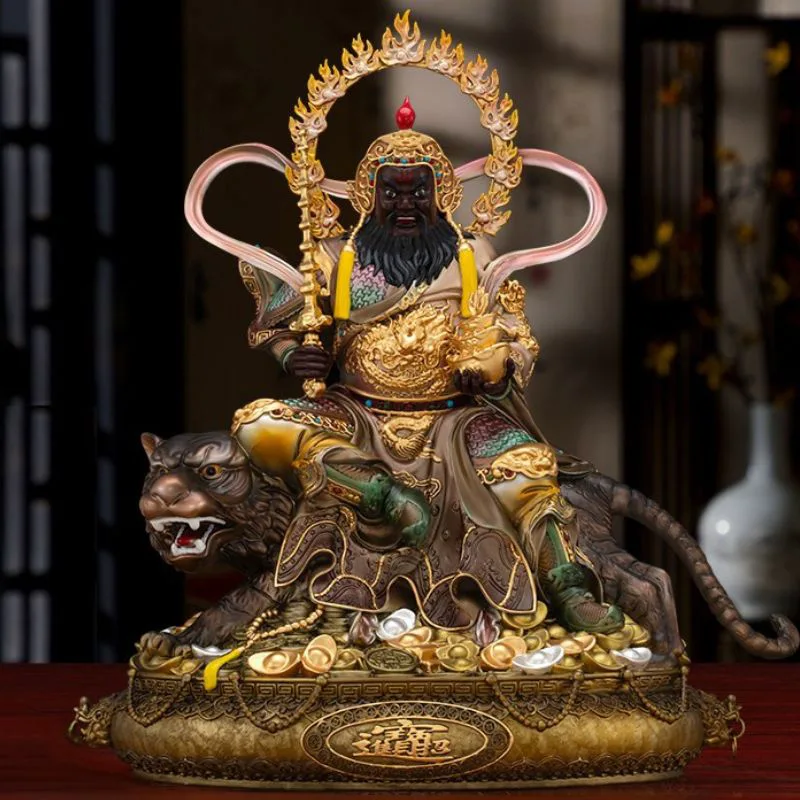
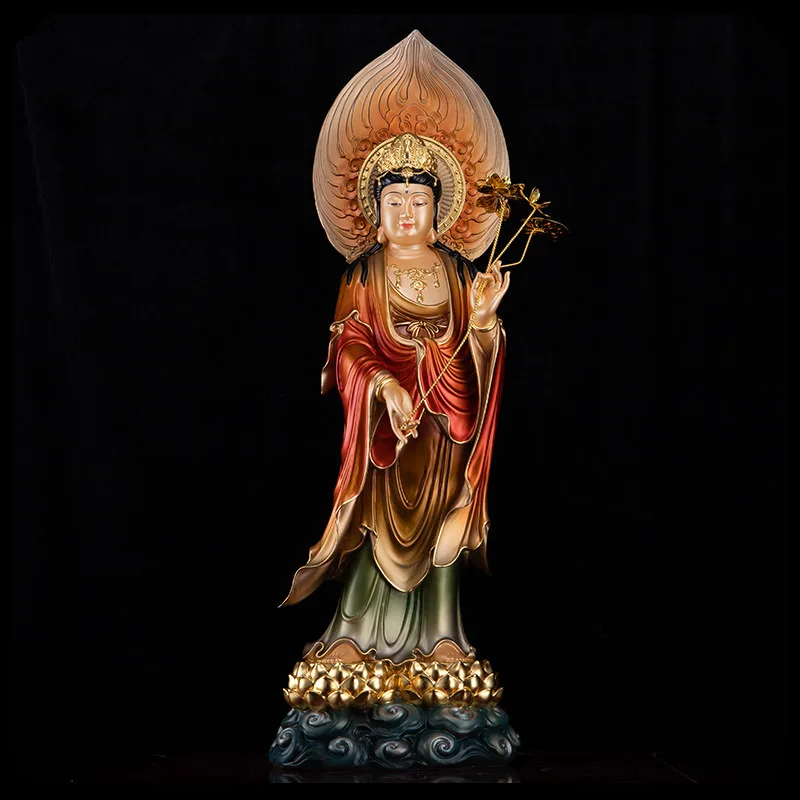
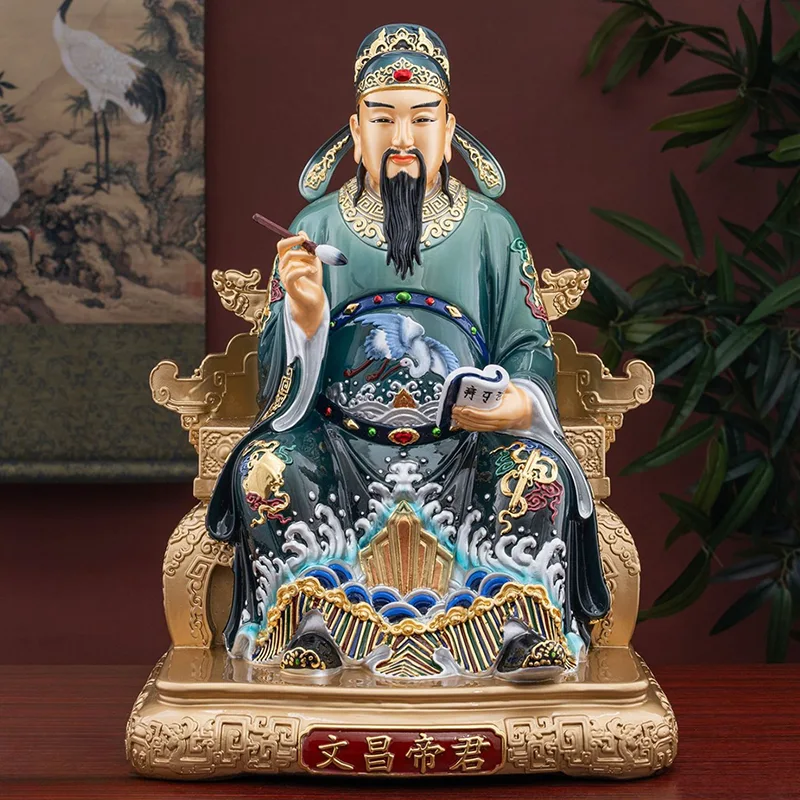
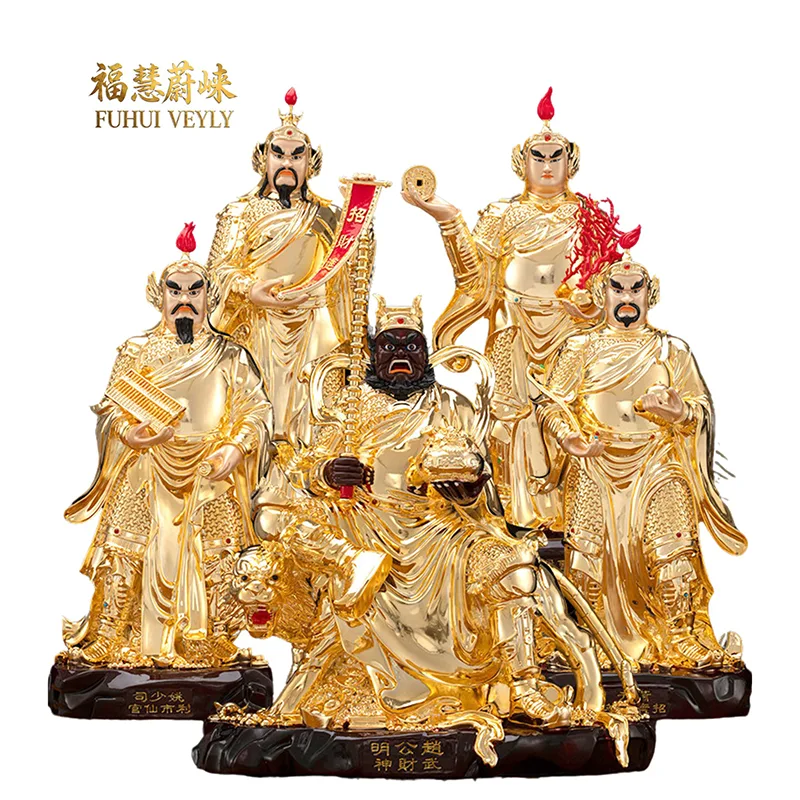
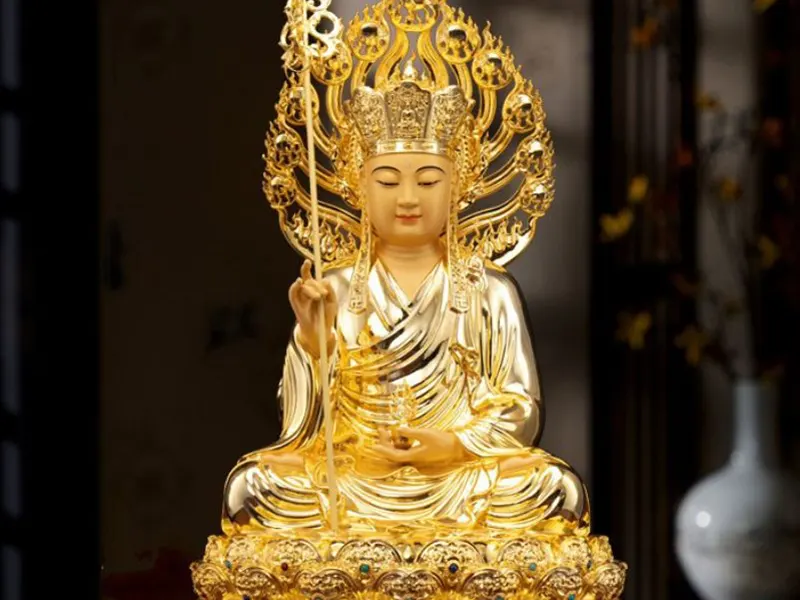
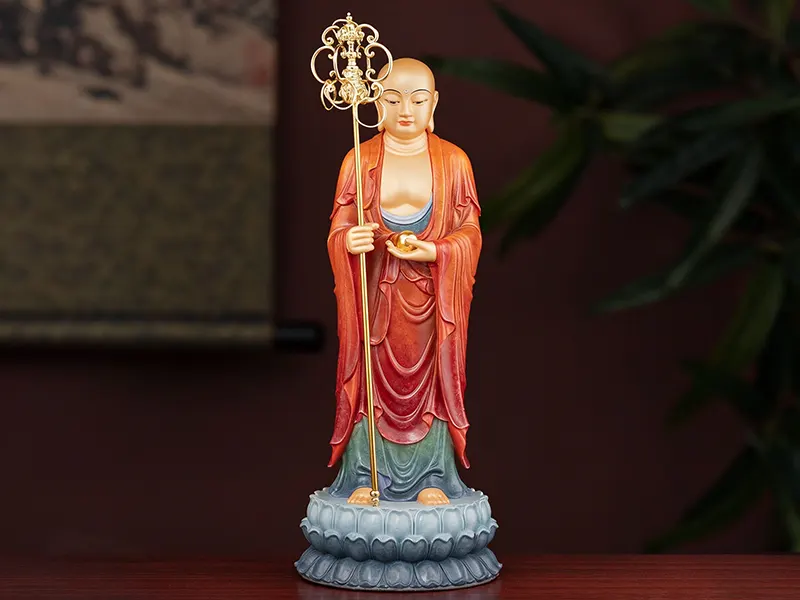
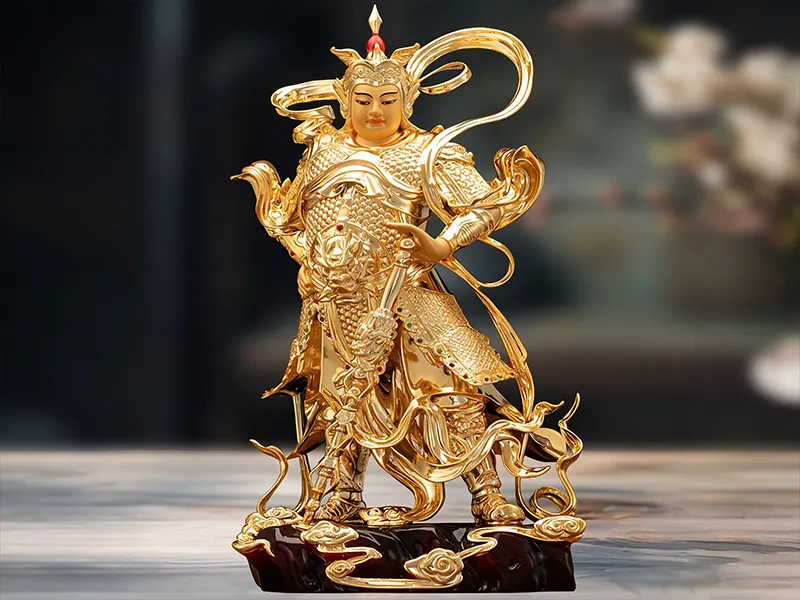
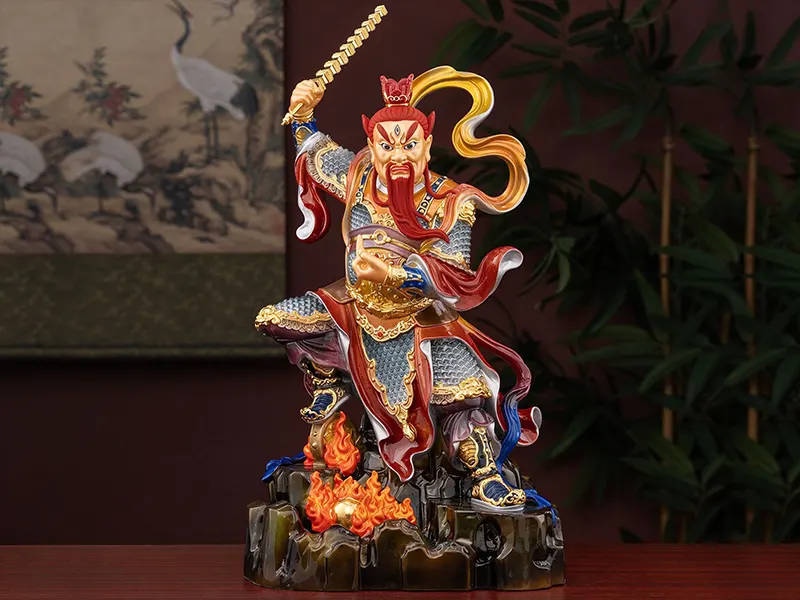
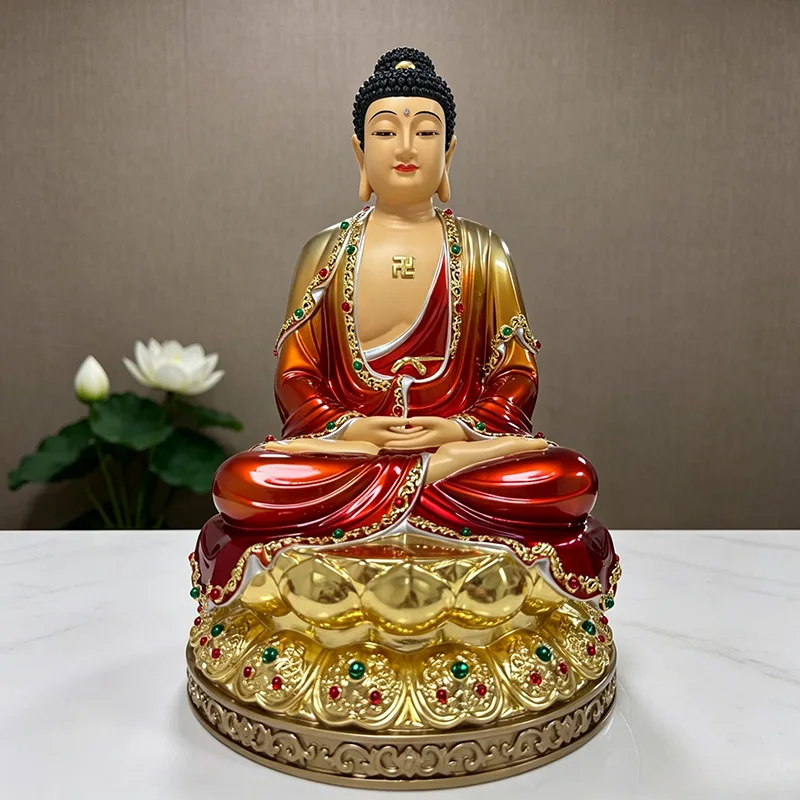
の作成真鍮の仏像は、数千年にわたる知恵と熟練の職人技を組み合わせた芸術形式です。さまざまな鋳造方法の中でも、ロストワックス鋳造(インベストメント鋳造とも呼ばれます)は、複雑な形状と複雑なディテールを備えた真鍮製の神像を製作するのに最も適した技術として広く認識されています。 FuHui Veyly は、真鍮製のカスタム仏像を専門に扱う直営工場であり、この古代の手法を継承し、革新しています。この記事では、完全なロストワックス鋳造プロセスと寺院の銅像を製作するための主要な技術的考慮事項について詳しく説明します。
ロストワックス鋳造の起源は春秋時代 (紀元前 770 ~ 476 年頃) にまで遡り、古代中国の最も重要な青銅鋳造技術の 1 つとして知られています。基本的な原理は単純です。モデルは蜜蝋またはパラフィンワックスから作られ、その後耐火材料でコーティングされて型を形成します。加熱するとワックスが溶けて流れ出し、空洞が残ります。次に、溶融金属がこのキャビティに注がれ、冷却されると鋳造が完了します。この方法は非常に複雑な形状を作成するのに優れており、金属でオリジナルのワックスモデルの細部まで忠実に複製されます。
彫刻家は、クライアントから提供された図面、写真、またはスケッチに基づいて、粘土で神像の初期の形を形作ることから始めます。これは全プロセスの中で芸術的に最も要求の厳しい段階です。彫刻家は仏陀の慈悲深い表情、威厳のある姿勢、精神的な本質を正確に捉えなければなりません。金剛乗(タントラ)像の場合、顔の比率、ムドラの手の位置、体のさまざまな部分の相対的な寸法をカバーする経典などの古典的なテキストに規定されているように、図像の比率を厳密に遵守する必要があります。次の段階に進む前に、クレイモデルはクライアントの承認を受ける必要があります。
粘土モデルが承認されると、それからシリコン型が作成されます。溶けたパラフィンワックス(融点約60~70℃)をシリコン型に注入し、冷却後ワックスパターンを丁寧に取り除きます。ワックスパターンの詳細レベルが、最終的な品質を直接決定します。真鍮の彫像– あらゆる表情、ローブのひだ、宝石のビーズ、光輪の装飾品をワックスで正確に捉える必要があります。この段階では、非常に正確な温度制御と細心の注意が必要です。
ワックス パターンは、耐火性スラリー (粘土と細かい珪砂の混合物) に繰り返し浸漬され、層ごとにスタッコでコーティングされます (通常は合計 6 ~ 8 層)。次の層を塗布する前に、各層を自然乾燥させて硬化させる必要があります。これにより、ワックスの周囲に厚くて硬いセラミックのシェルが徐々に形成されます。このプロセスには通常、数日から丸 1 週間かかります。
インベストメントされたワックスパターン (セラミックシェルに包まれた状態) を高温の窯に入れ、約 800 ~ 1000°C に加熱します。ワックスが溶けて開口部 (ライザー) から流れ出し、中空のセラミック鋳型が残ります。焼成を続けると、残留ワックスや水分が除去されながらシェルがさらに硬化し、注ぐ際の金属の流れがスムーズになります。このステップは、最終的な鋳造品質を決定する上で重要です。
溶けた真鍮(銅含有量 ≥95%、温度約 1100 ~ 1200°C)を中空のセラミック鋳型に注ぎます。液体金属は重力の下で流れ、ワックスパターンによって残されたすべての空隙を完全に満たします。不完全な充填や気孔が発生する可能性がある早期冷却を避けるために、注入プロセスは 1 回の連続動作で実行する必要があります。
真鍮が冷えて固まった後、外側のセラミックシェルが取り除かれ、粗い鋳造物が現れます。内部の耐火物も除去されます。次に、ブロンズ像の表面を粗研削し、続いて精密研削を行って、鋳造ゲート、バリ、パーティングラインを除去します。この手順は、繊細な部分を傷つけないように注意して実行する必要があります。
大きな彫像は通常、複数の別々の部品(頭、胴体、腕、光背、蓮の台座など)に鋳造され、溶接で接合されます。溶接後、接合部は注意深く仕上げられ、研磨され、構造の完全性と継ぎ目のない外観が確保されます。
お客様の要件に応じて、さまざまな表面処理を適用できます。
1. アンティーク パティナ: 化学酸化または手作業による老化技術により、由緒あるクラシックな外観を実現します。
2.本金箔押し:漆の素地に純金箔を貼り、荘厳で神聖な仕上がりに。
3. 水銀金メッキ (アマルガム金メッキ): 金と水銀のアマルガムを塗布して焼成する伝統的な技術で、耐久性があり、長持ちする金の層が得られます。
4. 多色塗装: 儀式の仕様に従って塗布された鉱物ベースの顔料により、豊かで鮮やかな色彩が得られます。
5. 加熱着色 (熱酸化): ブロンズ表面の加熱を制御し、さまざまな色効果を生み出します。
ロストワックス鋳造は、仏陀の顔の表情、ムードラの手のしぐさ、光背の装飾、儀式の道具など、すべてが正確に再現される、非常に細かい彫刻の細部の再現に優れています。このため、カスタムの真鍮製の神像、特に図像に高い精度が要求される寺院や仏教ホールに好まれるプロセスとなっています。砂型鋳造と比較して、ロストワックス鋳造は優れた表面仕上げ、より優れた寸法精度、およびより複雑な形状を鋳造することができます。
FuHui Veyly は、次の主要なパラメータを適用します。鋳造真鍮仏像ロストワックスプロセスを使用:
パラメータ
仕様
真鍮合金
H62、H65 (銅 62 ~ 65%、亜鉛約 35 ~ 38%)
注湯温度
1100~1200℃
脱脂・窯焼成温度
800~1000℃
ワックスパターン素材
精製パラフィンワックス(融点60~70℃)
シェル材質
珪砂+耐火粘土(6~8層)
表面仕上げオプション
アンティーク緑青、金箔メッキ、水銀メッキ、多色塗装、熱彩色
寸法許容差
±1 ~ 3 cm (手作り鋳造の場合は通常)
FuHui Veyly は、千年にわたるロストワックス鋳造の伝統を保存するだけでなく、それを現代の精密鋳造技術と統合し、伝統的な職人技の本質を維持しながら、寸法精度と表面品質を向上させます。当社の工場は広東省恵州市にあり、真鍮の神像が蝋型から完成した傑作に完全に変化する様子を直接目撃するために、台湾、マレーシア、そして世界中からの顧客を温かく歓迎しています。
寺院の銅像カスタマイズ市場は着実な成長 – 直接工場モデルが牽引力を獲得
FuHui Veyly 恵州工場の生産能力がアップグレード – カスタム真鍮の神像がすべての伝統をカバーするようになりました
WhatsApp
Fuhui Veyly
E-mail